بررسی هزینههای پنهان کارگاه تزریق پلاستیک و راهکارهای حذف آن برای افزایش سود
شناسایی هزینه های پنهان در کارگاه تزریق پلاستیک از طریق ارزیابی نرخ ضایعات مواد، توقف های ناخواسته دستگاه، طولانی بودن سیکل تولید، تلفات انرژی و استهلاک پیش بینی نشده قالب صورت می گیرد. صاحبان صنایع با اصلاح سیستم خنک کاری، اجرای نگهداری پیشگیرانه، اتوماسیون بارگیری مواد و بهینه سازی پارامترهای تزریق می توانند هزینه های عملیاتی را ۱۵ تا ۳۰ درصد کاهش داده و حاشیه سود کارخانه را بدون نیاز به افزایش قیمت محصول ارتقا دهند. در این مقاله گلوگاه های مالی نامرئی خطوط تولید پلاستیک و راهکارهای عملیاتی حذف آن ها را بررسی می کنیم.
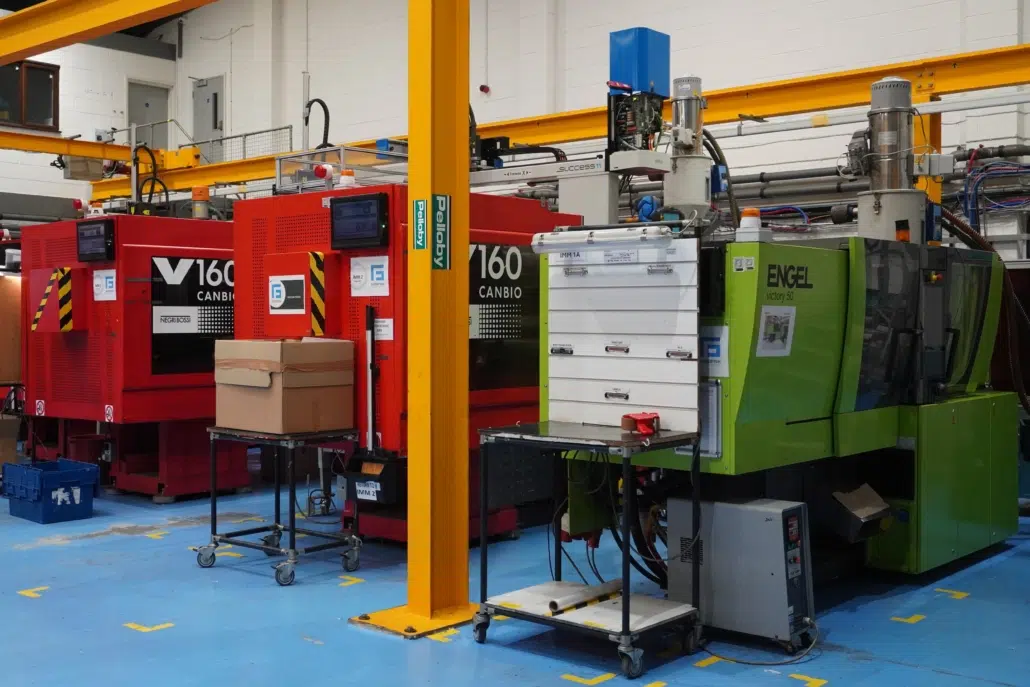
ممیزی ضایعات مواد اولیه و پرت گرانول
مواد اولیه بیش از ۵۰ تا ۷۰ درصد از بهای تمام شده قطعات پلاستیکی را تشکیل می دهند. با این حال، در بسیاری از واحدهای تولیدی، بخش قابل توجهی از این سرمایه در قالب راه گاه ها، پلیسه، قطعات ناقص و آلودگی گرانول هدر می رود. بر اساس آمارهای صنعتی، نرخ ضایعات در کارگاه های غیربهینه بین ۱۰ تا ۱۵ درصد متغیر است، در حالی که این رقم در خطوط پیشرفته زیر ۲ درصد نگه داشته می شود.
خرد کردن و استفاده مجدد از راه گاه ها همیشه راهکار کاملی نیست؛ زیرا آسیاب مجدد باعث تغییر ویسکوزیته و افت خواص مکانیکی پلیمر می شود. کنترل دقیق نرخ ضایعات نقش تعیین کننده ای در سود نهایی واحد تولیدی دارد. در واقع، درآمد تزریق پلاستیک را تنها زمانی می توان دقیق محاسبه کرد که تمامی هزینه های غیرمستقیم، از خرد کردن دوباره راه گاه ها گرفته تا افت کیفیت گرانول، در فرمول بهای تمام شده محاسبه شوند. برای حذف این هزینه پنهان، استفاده از سیستم های راه گاه گرم (Hot Runner)، نصب دوزاتورهای وزنی دقیق برای ترکیب مستربچ و اجرای سیستم های انتقال مرکزی مواد توصیه می شود.
توقف های ناخواسته و زمان های مرده تولید
هر دقیقه توقف خط تولید به معنای از دست رفتن ظرفیت تولید و تداوم پرداخت هزینه های ثابت مانند حقوق نیروی انسانی و برق پایه کارخانه است. توقف های ناخواسته عمدتاً ناشی از خرابی های غیرمنتظره دستگاه، گیر کردن قطعه در قالب، نوسانات برق یا عدم تأمین به موقع مواد اولیه هستند.
زمان تعویض قالب نیز یکی از گلوگاه های اصلی زمان های مرده محسوب می شود. در سالن های سنتی، تعویض یک قالب ممکن است ۲ تا ۴ ساعت طول بکشد، در حالی که با پیاده سازی تکنیک های SMED (تعویض سریع قالب)، استفاده از گیره های هیدرولیکی یا مغناطیسی و پیش گرم سازی قالب قبل از بستن روی دستگاه، می توان این زمان را به کمتر از ۲۰ دقیقه کاهش داد. کاهش زمان تنظیمات اولیه و تعویض قالب، ظرفیت عملیاتی کارگاه را به طور چشمگیری بالا می برد.
طولانی بودن زمان سیکل و سیستم خنک کاری ناکارآمد
زمان سیکل تولید مستقیم ترین متغیر در تعیین نرخ خروجی قطعات در طول یک شیفت کاری است. فاز خنک کاری بیش از ۵۰ تا ۷۰ درصد از کل زمان یک سیکل تزریق را به خود اختصاص می دهد. اگر کانال های خنک کاری قالب دچار رسوب گرفتگی شده باشند یا طراحی آن ها متناسب با هندسه قطعه نباشد، زمان خنک کاری به ناچار افزایش می یابد تا از تاب دیدگی و دفرمه شدن قطعه جلوگیری شود.
افزایش حتی ۲ ثانیه ای زمان سیکل در یک قطعه با تیراژ بالا، به معنای افت چند هزار عددی خروجی روزانه است. برای رفع این مشکل، اقدامات زیر ضروری است:
- رسوب زدایی دوره ای و منظم کانال های خنک کاری قالب با مواد شیمیایی مخصوص.
- استفاده از چیلرهای صنعتی با کنترل دقیق دما و دبی جریان آب.
- به کارگیری فناوری کانال های خنک کاری منطبق (Conformal Cooling) در ساخت قالب های جدید برای تبادل حرارتی یکنواخت.
- بهینه سازی پارامترهای فشار نگهدارنده (Holding Pressure) و سرعت بارگیری ماردون.
اتلاف توان الکتریکی در سیستم های حرارتی و هیدرولیک
دستگاه های تزریق پلاستیک از پرمصرف ترین تجهیزات صنعتی در صنایع تکمیلی محسوب می شوند. بخش عمده این انرژی در پمپ های هیدرولیک ثابت و المنت های حرارتی سیلندر مصرف می شود. در دستگاه های هیدرولیک قدیمی، موتور اصلی حتی در زمان خنک کاری یا پران قطعه با حداکثر توان کار می کند و انرژی مازاد را به صورت حرارت به روغن هیدرولیک منتقل می سازد. این امر علاوه بر افزایش قبض برق، هزینه سرمایش روغن توسط تاور را نیز مضاعف می کند.
برای مهار هزینه های انرژی، راهکارهای زیر بازگشت سرمایه سریعی ارائه می دهند:
- تجهیز الکتروموتورهای هیدرولیک به اینورتر و درایوهای فرکانس متغیر (VFD).
- ارتقای دستگاه ها به سیستم های سروو پمپ (Servo System) یا استفاده از ماشین آلات تمام الکتریک.
- نصب روکش های عایق حرارتی نسوز روی سیلندر و ماردون برای جلوگیری از اتلاف گرمای المنت ها.
- اصلاح ضریب توان شبکه برق کارگاه با نصب و پایش مداوم تابلوهای خازنی.
استهلاک قالب و هزینه های نگهداری اضطراری
قالب های تزریق پلاستیک سرمایه گذاری های سنگینی هستند که عملکرد آن ها مستقیم بر کیفیت قطعه خروجی اثر دارد. عدم اجرای برنامه تمیزکاری، روانکاری و بازرسی دوره ای قالب باعث ایجاد پلیسه، خط و خش روی اسپیک و خراب شدن پین های پران می شود. اصلاح قطعات پلیسه دار نیازمند نیروی انسانی اضافه برای آرایش و پلیسه گیری دستی است که هزینه دستمزد را به شدت بالا می برد.
اجرای برنامه نگهداری پیشگیرانه (PM) بر اساس تعداد ضرب (Shot Count) به جای تمیزکاری پس از بروز خرابی، طول عمر مفید قالب را چند برابر می کند. ثبت شناسنامه فنی برای هر قالب و کنترل فشار گیره دستگاه متناسب با سطح تصویر شده قطعه، از اعمال فشار اضافی بر سطوح جدایش قالب و آسیب به بوش ها جلوگیری می کند.
تحلیل مقایسه ای منابع اتلاف و راهکارهای اصلاحی
جدول زیر هزینه های پنهان اصلی در سالن تولید و راهکارهای مهندسی برای حذف آن ها را خلاصه کرده است:
| منبع هزینه پنهان | علت اصلی بروز | راهکار حذف و اصلاح | نرخ تقریبی بهبود |
|---|---|---|---|
| پرت مواد اولیه | راه گاه های کلفت و ضایعات تنظیم | استفاده از راه گاه گرم و دوزاتور وزنی | ۵ تا ۱۲ درصد کاهش مصرف مواد |
| زمان مرده تعویض قالب | روش های سنتی و عدم آماده سازی | پیاده سازی متد SMED و گیره سریع | ۶۰ تا ۸۰ درصد کاهش زمان توقف |
| سیکل تولید طولانی | خنک کاری ضعیف و رسوب کانال ها | اسیدشویی کانال و تنظیم دقیق چیلر | ۱۰ تا ۲۵ درصد افزایش خروجی |
| مصارف مازاد برق | پمپ های هیدرولیک ثابت و اتلاف دما | نصب سروو موتور و عایق سیلندر | ۲۰ تا ۴۰ درصد کاهش قبض برق |
| پلیسه گیری دستی | خوردگی قالب و فشار نامناسب گیره | نگهداری پیشگیرانه و تنظیم فشار | حذف کامل نیروی انسانی اضافه |
افت کیفیت قطعات و هزینه های بازکاری
تولید قطعات معیوب مانند مکش (Sink Mark)، سوزاندگی، عدم پرشدگی (Short Shot) یا دو پهن شدن قطعه، نه تنها مواد اولیه را درگیر می کند بلکه ظرفیت تولید را به هدر می دهد. اگر سیستم کنترل کیفیت تنها متکی بر بازرسی نهایی در بسته بندی باشد، قطعات معیوب پس از صرف زمان و انرژی فراوان شناسایی می شوند.
استفاده از سنسورهای فشار و دمای داخل حفره قالب (In-cavity Sensors) و اتصال آن ها به کنترلر دستگاه، امکان پایش لحظه ای فرآیند را فراهم می کند. با این روش، دستگاه به محض تشخیص کوچک ترین انحراف از پارامترهای استاندارد، قطعه معیوب را تفکیک کرده و از ادامه تولید قطعه ناقص جلوگیری به عمل می آورد. آموزش مستمر اپراتورها و تنظیم دقیق فرمولاسیون مواد نیز نقش کلیدی در کاهش نرخ بازکاری دارد.
نقشه راه پایش مستمر و بهینه سازی سودآوری
افزایش سودآوری در سالن های تزریق پلاستیک نیازمند نگاهی جامع به فرایندهای جاری و حذف هوشمندانه هزینه های غیرمستقیم است. با اجرای برنامه ممیزی انرژی، استقرار سیستم نگهداری پیشگیرانه برای قالب و ماشین آلات، کاهش زمان های مرده و کنترل دقیق ضایعات مواد اولیه، کارگاه های تولیدی می توانند ظرفیت معطل خود را آزاد ساخته و بهای تمام شده هر قطعه را به حداقل برسانند؛ رویکردی ساختاریافته که بازدهی کل مجموعه را ارتقا داده و توان رقابتی آن را در بازار تضمین می کند.
سوالات متداول
مهم ترین هزینه پنهان در کارگاه های تزریق پلاستیک کدام است؟
ضایعات مواد اولیه و طولانی بودن زمان خنک کاری قالب دو منبع اصلی هدررفت سرمایه در خطوط تزریق هستند.
چگونه می توان زمان تعویض قالب را در سالن تولید کاهش داد؟
با به کارگیری متد استاندارد SMED، پیش گرم سازی قالب و استانداردسازی ابزارآلات تعویض، این زمان تا ۷۰ درصد کاهش می یابد.
آیا نصب سروو موتور روی دستگاه های هیدرولیک قدیمی توجیه اقتصادی دارد؟
بله، با کاهش ۲۰ تا ۴۰ درصدی مصرف برق، هزینه ارتقا معمولاً در کمتر از یک سال از محل کاهش قبوض جبران می شود.


